

Machine à fileter les tuyaux électriques à double vitesse SQ100, 4 pouces, 15-100mm
Cette machine à fileter les tuyaux électrique à double vitesse SQ100 de 4 pouces 15-100 mm est conçue pour des opérations de filetage de tuyaux pré...
See Details
Les outils Spud sont vendus sous bien plus de formes que ce que la plupart des acheteurs attendent, et les différences ne sont pas cosmétiques. Une clé dimensionnée pour les boulons M16 n'alignera pas une bride M24, un raccord en fonte ne survivra pas à une saison d'acier de construction et une barre de raccord n'est pas du tout un outil d'alignement. Ce qui suit explique ce à quoi le nom fait réellement référence, comment faire correspondre un raccord à un trou de boulon, sur quel acier insister et où l'outil s'intègre dans une séquence de fabrication qui implique déjà un équipement de coupe et de filetage.
Un outil de spud est un outil à main dont l'extrémité active est une pointe en acier conique, enfoncée dans un trou de boulon mal aligné pour faire levier sur deux pièces et les maintenir là pendant qu'une attache est insérée. La pointe est la patate ; le cône fait le travail.
La géométrie est simple, et c'est là le point. Un spud à usage général s'étend d'environ 6 mm à la pointe à 20 ou 25 mm à l'épaule, meulé sur un cône peu profond afin de pouvoir être posé à différentes profondeurs. Poussez-le un peu et il corrige un petit décalage. Poussez-le plus loin et l'articulation bouge davantage. Une longueur de corps de 250 à 450 mm donne suffisamment de levier pour faire rouler une bride sans plier de manière permanente le boulon.
Où un outil spud gagne sa place sur site :
Le terme outil spud couvre au moins trois produits différents, et les confondre au stade de l'achat est l'erreur la plus courante dans cette catégorie. Le tableau ci-dessous les sépare par extrémité active, taille et mode de défaillance.
| Clé à spud (podger) | Pointe conique et mâchoire hexagonale fixe | 250 à 450 mm de long ; Base conique de 12 à 25 mm | Alignement des brides et de la structure, puis serrage | La mâchoire ne peut pas correspondre à toutes les tailles d'écrous |
| Clé à molette structurelle | Cône plus long, corps plus lourd, parfois une face de marteau | 300 à 600 millimètres ; jusqu'à 1,4 kg | Montage en acier en hauteur et assemblages boulonnés lourds | Trop lourd et trop long pour les travaux d'établi ou de petit calibre |
| Barre de patate | Ciseau ou pointe sur une longue barre solide | 1,0 à 1,5 m ; 3 à 12 kg | Plaque et rail de levage, de levier, de déplacement | Pas de clé à molette ; n'alignera pas un trou de boulon |
| Spud (tronçon de tuyau) | Mouton ou raccord à souder court | Correspond à la taille du tuyau | Buses, points de test, drains sur cuves | Ce n'est pas du tout un outil à main |
Le diamètre du boulon définit le trou de dégagement, le trou de dégagement définit la base du raccord et la base du raccord définit le degré de désalignement que vous pouvez tirer sans dommage. Travaillez la séquence dans cet ordre et l'outil s'adaptera du premier coup.
En utilisant des trous à dégagement moyen selon ISO 273, un boulon de 16 mm passe dans un trou de 17,5 mm, un boulon de 20 mm dans 22 mm et un boulon de 24 mm dans 26 millimètres. Une base de spud située à environ 85 à 90 % du diamètre du trou s'adapte proprement et transfère toujours la force à la paroi de l'alésage plutôt qu'à la face du boulon.
La longueur est une décision distincte. Une clé de 250 à 300 mm convient aux travaux sur établi et aux petites brides, tandis que 400 mm et plus donnent la portée nécessaire sur les grandes bobines et les connexions structurelles. Plus long n'est pas automatiquement meilleur : chaque 100 mm supplémentaire de poignée multiplie la force disponible au niveau du cône, et c'est cette force qui déforme les bords des trous lorsqu'un joint est très hors de registre.
Les connexions filetées soulèvent un problème d’alignement différent. Lorsqu'une bobine est reliée par des filetages NPT, BSPT ou BSPP plutôt que par une bride, la question de l'ajustement devient l'engagement du filetage et l'étanchéité plutôt que l'enregistrement des trous, et les dimensions pertinentes sont définies dans ce document. guide des types et tailles de filetages de tuyaux .
Une clé à molette gagne son argent dans les 40 premiers mm d'acier, de sorte que l'alliage et le traitement thermique sont plus importants que toute autre caractéristique de l'outil. Le chrome-molybdène forgé tel que le 4140, avec le cône durci à environ 40 à 45 HRC et le corps laissé plus souple, est la combinaison qui conserve sa forme sans devenir cassante.
Chrome-molybdène forgé
Acier au carbone moulé ou laminé
Les poignées en acier tubulaire tolèrent les abus du chantier ; les manches en bois absorbent les chocs mais sèchent et rétrécissent ; les poignées composites isolées sont le seul choix judicieux pour les travaux électriques, où une tension nominale de 1 000 V est une exigence plutôt qu'un avantage. Du côté des mâchoires, les tailles fixes adhèrent mieux, les mâchoires réglables couvrent plus de tailles d'écrous au détriment de l'inclinaison, et les versions à cliquet accélèrent les longues courses de boulons mais ajoutent un mécanisme que le grain finira par trouver.
Les outils de coupe utilisés à quelques mètres suivent la même logique métallurgique. Une filière de filetage qui a perdu sa dureté déchirera un fil de la même manière qu'un raccord souple percera un trou, c'est pourquoi la qualité de l'acier à outils et le traitement thermique appartiennent à la même conversation d'achat.
 Matrices de filetage en acier rapide pour machines à fileter électriques Matrices de filetage de précision HSS pour machines électriques, proposées en jeux de quatre pièces pour filetages BSPT et NPT avec rainures d'élimination des copeaux et normes marquées au laser. Voir le produit →
Le spud est un outil d’aménagement. Il entre après que le tuyau a été coupé et fileté ou rainuré, et il sort avant que le couple final ne soit appliqué. Les ateliers qui exécutent une séquence fixe autour de cette règle ont rarement besoin de percer un trou, et la disposition des équipements derrière une telle séquence est définie dans ces solutions de fabrication et d'installation de tuyaux .
La première étape est celle où la plupart des douleurs d’ajustement sont créées. Une coupe qui n'est pas d'équerre d'un demi-degré pousse la face de la bride hors du parallèle, et aucun effet de levier ne ramènera les trous de boulons sur une ligne nette une fois que les faces se combattent.
 Scie à froid pour métal à conversion de fréquence Scie à froid 220 V 3 500 W avec lame de 355 mm et vitesse variable de 700 à 1 300 tr/min, dotée d'un guide de ligne d'ombre pour l'alignement des coupes dans la fabrication de tuyaux. Voir le produit →
La deuxième étape est celle où la qualité du fil est décidée. Un fil irrégulier sur un mamelon ou une extrémité de bobine modifie la longueur effective de l'assemblage d'une fraction, et ce sont les fractions qui transforment un alignement de deux minutes en une dispute de vingt minutes avec un marteau.
 Machine à fileter intelligente pour tuyaux DN15 à DN100 Le réglage automatique du diamètre du tuyau et le filetage des petits tuyaux en 4 secondes prennent en charge les filetages britanniques, américains et métriques sur les tuyaux en carbone, galvanisés, inoxydables, en aluminium et en cuivre. Voir le produit →
La plupart des pannes de l'outil de raccordement sont dues à des défaillances par effet de levier : il est demandé à l'outil de corriger un décalage supérieur à ce que le trou peut supporter. Une bride qui est décalée de 5 mm nécessite que le joint soit desserré et réajusté, pas une clé plus longue et plus de poids corporel.
Les brides en acier inoxydable nécessitent plus de soins que l'acier au carbone. Le raccord doit entrer en contact avec la paroi du trou et rien d'autre, car une pointe glissée sur la face d'une bride enduira la surface et donnera un point de départ à un chemin de fuite. Les rondelles trempées et les assemblages structurels à haute résistance sont également impitoyables : un cône trop pointu marquera le trou, et un cône trop émoussé n'entrera pas du tout. Une goutte d'anti-grippant sur le raccord le maintient libre dans des conditions humides et réduit le grippage des alésages en acier inoxydable.
Achetez d'abord par taille de trou, ensuite par acier et troisièmement par type de mâchoire ; toute autre fonctionnalité est une préférence. Une courte liste de contrôle maintient la décision dans le bon ordre.
Un outil de fixation est utilisé pour aligner les trous de boulons mal alignés et maintenir le joint pendant qu'une fixation est installée. La pointe effilée entre dans le trou, le joint roule en registre et le boulon entre sans force. Il s'agit d'un équipement standard pour la confection de brides, le montage de structures en acier et l'alignement de préfabriqués.
Un boulon de 5/8 pouces passe à travers un trou de dégagement d'environ 17,5 mm, donc une base de raccord de 15 à 16 mm s'adapte correctement. Une clé avec une base de 12 mm vibrera dans le trou et une base de 20 mm se coincera avant d'atteindre la profondeur de travail.
Oui, sur la plupart des marchés anglophones, les deux noms décrivent le même outil : une pointe effilée associée à une mâchoire hexagonale. L'utilisation régionale varie et en Amérique du Nord, la version structurelle est souvent simplement appelée clé à rotule ou goupille sphérique avec une clé attachée.
C’est possible, avec précaution. Le cône doit toucher uniquement la paroi de l'alésage, jamais la face de la bride ou la zone d'appui du joint, et l'alésage doit être propre et légèrement lubrifié. Pour les travaux hygiéniques ou en acier inoxydable de haute pureté, une goupille d'alignement à pointe souple est le choix le plus sûr.

Cette machine à fileter les tuyaux électrique à double vitesse SQ100 de 4 pouces 15-100 mm est conçue pour des opérations de filetage de tuyaux pré...
See Details
Cet outil de sertissage hydraulique lithium-ion 18 V est un outil hydraulique portable conçu pour le sertissage des cosses de câbles. Il est dot...
See Details
Ce perforateur de trous en acier pour canal lithium-ion 21 V est un outil de poinçonnage hydraulique portable conçu pour percer des trous dans l&#x...
See Details
Cette scie à froid à fréquence variable à aimant permanent 220 V 14" est un outil de coupe de qualité industrielle conçu pour la coupe de profilés ...
See Details
La clé à chocs sans balais au lithium-ion XJ.533 21 V est un outil sans fil alimenté par batterie 21 V de la marque Xiaojia, combinant la durée de ...
See Details
La perceuse/visseuse à percussion sans balais lithium-ion XJ.608 21 V est une perceuse sans fil polyvalente de qualité industrielle de la marque Xi...
See Details
La clé à cliquet angulaire sans balais XJ.592 16V est un cliquet compact de qualité industrielle de la marque Xiaojia. Équipé d'un moteur sans...
See Details
La tronçonneuse électrique sans balai XJ.204 16V 4" est une tronçonneuse compacte lithium-ion de la marque Xiaojia. Alimenté par un moteur sans ...
See Details
La tronçonneuse électrique sans balai XJ.206 16V 6" est une tronçonneuse lithium-ion de taille moyenne de la marque Xiaojia. Alimenté par un mot...
See Details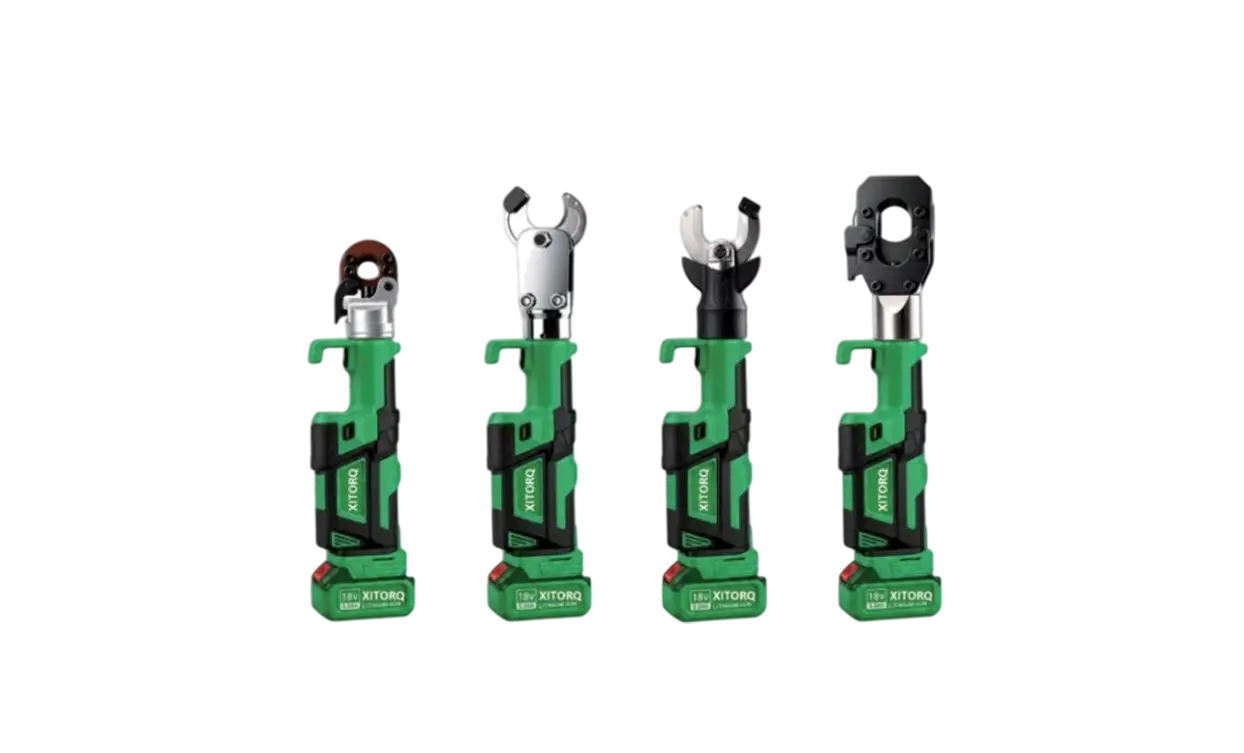
Ce coupe-câble industriel lithium-ion 18V est un outil professionnel conçu pour la coupe de câbles de gros diamètre. Il est doté d'un systè...
See Details
Copyright© by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

